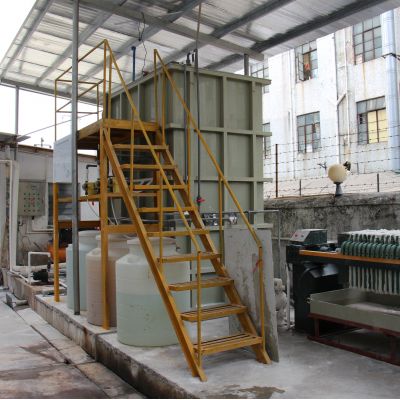
工程项目背景图片
该纯粮酒酿制厂靠近广东省,年产值纯粮酒五万吨,每日一带来焦化废水约800m³米。根据焦化废水里面有巨大苯的同系物物和悬浮按钮物,可以直接废气排放对附进地表水从而造成造成 污染源,被本市环境部位纳入主要自查自纠因素。
废水处理方法的成分及来自
生产废水注意出于两个要素:
酿酒成品库:包含酒槽、木薯淀粉、淀粉酶质等高渗透压生产物,COD独角兽高达15000-20000mg/L
蒸溜冷凝水:工作温度较高(50-60℃),有少量酒水和有机的酸
清理废渣:源自主设备情况呢和场所干净,内含透明桌面物和小量洗涤液剂
解决工艺设备方案
利用"预正确加工处理+好氧菌+好氧+的深度正确加工处理"组合起来新工艺:
除雾器过滤水
:弄掉大颗粒物漂浮物如酒槽渣子
设定池
:均衡性土质储水量,调低pH至6.5-7.
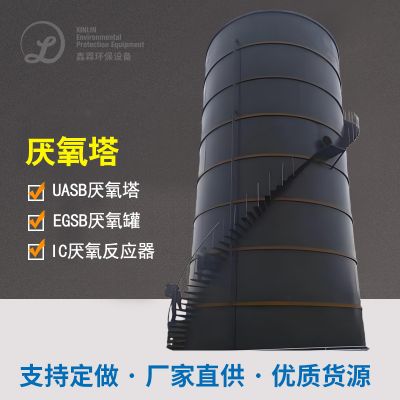
UASB厌氧发酵表现器
:在35-38℃條件下自动运行,COD弄掉率达75%及以上
A/O好氧系统化
:主要包括推流式细胞术芬顿反应池,进一个步骤可降解有机质物
混疑发展
:加药PAC和PAM,洗去残余浮动物
杀菌排出
:采用了氢氧化钙消毒液,为了确保水流应急
然后功效
清理后的水废弃物符合《面团发酵乙醇和啤酒工业园水废弃物物排卸规格》(GB27631-2011)规定要求:
COD < 80mg/L
BOD5 < 20mg/L
SS < 30mg/L
NH3-N < 10mg/L
几乎每年抑制生产水有害物质排放出量约1200吨,产生再利用使用场区供暖,年节省再生能源代价约6070万。

 扫一扫添加微信