食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
大型项目原型
华南的地区的地区某中大型黑啤厂,生产量黑啤20万千升。应有治理措施建于20十多年,要面对治理专业能力不到位、碳排放量高的毛病。2022年施工更新改造,设定治理投资额5000m³/d。
污废水 化学物质亮点
废水处理工艺通常来自五湖四海糖化、发醇、装罐等步骤,包括以内基本特征:
可生化模式性好(BOD/COD>0.6)
高渗透压有机肥料热负荷(COD 2500-4000mg/L)
室内温度下跌大(25-55℃)
含过多发酵粉残留物、麦糟等飘浮物
研发制作工艺具体流程
提升用到"高活性污泥+短程活性污泥"整合工艺设备:
预除理
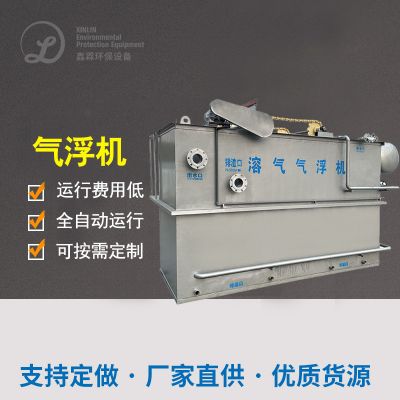
:自动旋转格栅板→热互换系统软件(升温至35℃)→涡凹气浮
重点工作
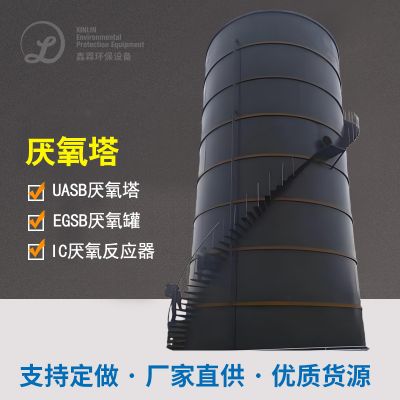
:IC厌氧的流化床反应器的流化床反应器(COD功率15kg/m³·d)→短程活性污泥反应反活性污泥反应SBR池
物资回收公司
:好氧菌沼气的出现风能发电(日访问量风能发电池电量2000kWh)
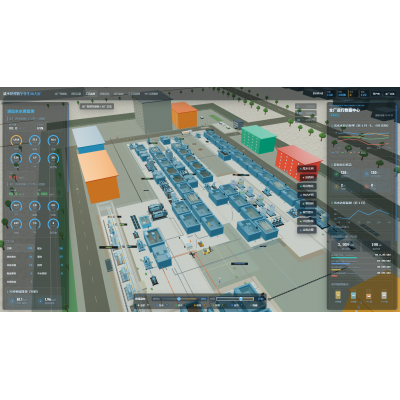
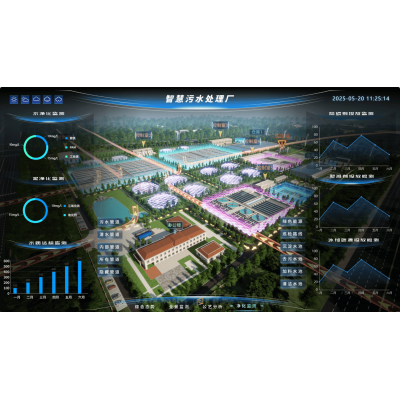
智能化有效控制
:使用在线免费监测数据设计,实时交通调空DO、ORP等指标
工作成效明显
创新后基本指数远高于《红啤酒行业污染破坏物污染物规格》(GB19821-2005):
COD ≤ 50mg/L(的还原率98.5%)
TN ≤ 10mg/L
吨水处理技术成本低下降35%
年节约用电用电费约715万元,沼气池发电机组年盈利115万元,投资费用回收公司期还缩短至4.2年。

 扫一扫添加微信